
След шлайфането на прецизни гранитни компоненти, висока точност не може да бъде постигната постоянно само чрез директно сглобяване. Отклоненията на референтните точки и повредите от плоскост, възникващи по време на цялостната фаза на машинно сглобяване в много проекти, често не са причинени от недостатъчно качество на самия камък, а от неправилни операции при сглобяването. За разлика от стоманата и чугуна, гранитът се характеризира с висока крехкост и чувствителност към концентрирани локални натоварвания. Неговата референтна работна повърхност достига прецизност на нано ниво; всяко неправилно затягане, неравномерна сила или небрежно почистване може да доведе до необратима загуба на точност.
Подготовката преди монтажа е първата стъпка, която много инженери лесно пренебрегват. Монтажните работи не трябва да започват веднага след разопаковането. Гранитният компонент трябва да остане в монтажната работилница за изравняване на температурата, така че температурата на камъка да съответства напълно на околната температура. Ако има температурна разлика между камъка и околната среда, бавното термично разширение и свиване след монтажа ще създадат скрито напрежение в цялата машина. Необходимо е и цялостно почистване. Не избърсвайте референтните повърхности с обикновена памучна прежда или твърди стъргалки. Остатъци от отломки и метални прахови частици по сглобяващите се повърхности ще се притиснат към шлифованата повърхност след закрепването, оставяйки трайни драскотини и повреждайки референтната равнина. ZHHIMG предоставя специални консумативи за почистване и указания за работа с доставените продукти, за да се избегнат подобни ранни рискове.
Решенията за позициониране и затягане са основните контролни точки при монтажа на гранит. Твърдите приспособления никога не трябва да се използват за плътно затягане на страничните ръбове на камъка или директно към работните повърхности. Гранитът се отличава с отлична устойчивост на натиск, но със слаба устойчивост на срязване и удар. Силното едноточково затягане лесно предизвиква невидими микропукнатини, които постепенно се разширяват с течение на времето и причиняват референтна деформация. Зрелите индустриални практики възприемат меки контактни опори с равномерно разпределени многоточкови носещи конструкции, за да разпределят натоварванията, поддържайки гранита в свободно и отпуснато състояние, без да се въвежда допълнително напрежение при монтажа. Позицията на всички опорни точки се нуждае от предварително изчисление, за да се избегнат надвиснали секции и да се предотврати деформация на огъване, причинена от собственото тегло.
Закрепването също изисква постепенна процедура. Когато гранитните компоненти са свързани с метални основи, направляващи релси и въздушни лагери, болтовете не могат да бъдат затегнати до пълен въртящ момент наведнъж. Трябва да се възприеме диагонално поетапно затягане, като въртящият момент се прилага постепенно, като същевременно непрекъснато се следят промените в плоскостта. Металите и гранитът се различават по характеристики на термично разширение. Компенсационните структури трябва да бъдат запазени във фазата на проектиране, за да се предотврати взаимно издърпване между двата материала при температурни промени, което налага непрекъснато допълнително напрежение върху гранита. Забранено е насилственото повдигане или натискане на гранитни референтни части за подравняване на монтажните отвори по време на монтажа, тъй като такова грубо подравняване заключва остатъчното напрежение вътре в камъка.
Опазването на околната среда по време на монтажа е задължително. Дори извън метрологично помещение с постоянна температура, зоната за монтаж трябва да се поддържа без прах, за да се избегне попадането на отломки от шлифоване и метални стружки върху референтните повърхности. По време на обработка и повдигане трябва да се използват гъвкави сапани с предварително проектирани точки за повдигане; стоманените въжета не могат да докосват директно каменни повърхности, за да се предотврати отчупване и повреда по ръбовете. За гранитни платформи, изискващи монтаж на модули с въздушни лагери и оптични компоненти, персоналът трябва да избягва директно стъпване върху референтните работни повърхности. Ако достъпът е задължителен при работни условия, трябва да се поставят специални защитни постелки, за да се разпредели телесното тегло и да се предотврати локално претоварване. 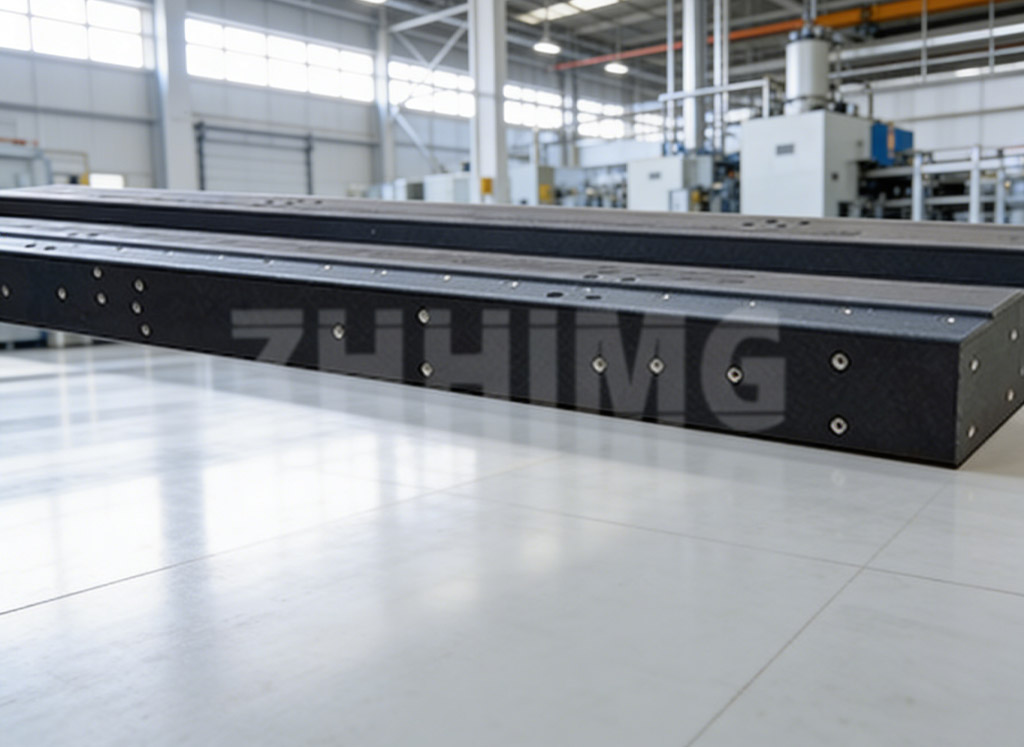
Завършването на монтажа не означава незабавно пускане в експлоатация. Трябва да се предвиди етап на почивка и повторна проверка. След като всички конектори са напълно закрепени, монтажът почива за определен период, за да се освободи временното напрежение, генерирано по време на монтажа, след което се извършва повторно измерване на плоскостността и праволинейността с помощта на високопрецизни инструменти. Ако се открие отклонение в точността, то не може да бъде коригирано чрез насилствено затягане на болтовете. Необходимо е разглобяване, за да се проверят условията на опора и монтаж и да се пренастрои схемата за монтаж. Много клиенти бързат да пуснат оборудването в експлоатация и пропускат почивката и повторното тестване. Деформацията на реперите се открива едва по време на пълното пускане в експлоатация на машината, което води до изключително високи разходи за повторна работа.
Накратко, основният принцип за сглобяване на прецизни гранитни компоненти е минимизиране на външните сили и избягване на въвеждането на допълнително напрежение. Гранитът осигурява изключителна размерна стабилност само когато е без прекомерни външни сили и повреди по твърдите повърхности. От постоянен температурен режим на полагане и гъвкаво поддържане до поетапно закрепване и повторна проверка след завършване, всеки детайл от сглобяването защитава присъщия високопрецизен еталон на камъка. Въз основа на богатия опит от множество проекти, ZHHIMG предоставя препоръки за сглобяване съгласно чертежите на оборудването на клиентите преди доставката на продукта, помагайки на клиентите да запазят прецизността по време на сглобяването и да гарантират стабилна дългосрочна работа на цялостните машини.
Време на публикуване: 14 септември 2026 г.